


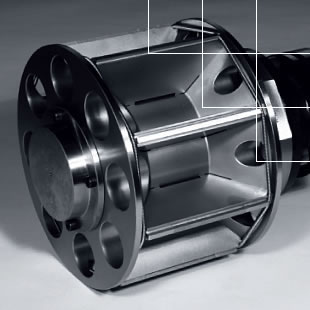
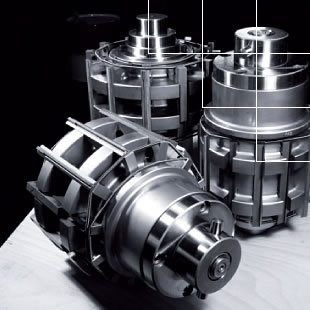
Neue Werkzeugsysteme entstehen bei DIAHON meist aus konkreten Kundenanforderungen und aus der kontinuierlichen Marktbeobachtung. Daraus entwickeln wir Lösungen, die unseren Kunden weltweit Wettbewerbsvorteile bieten und das Honen zu einem besonders effizienten Verfahren für die Präzisionsbearbeitung von Bohrungen machen.
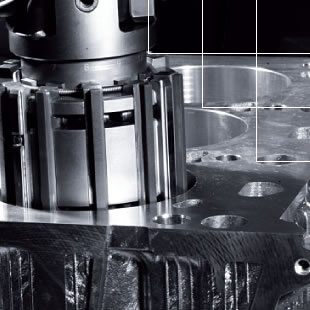
Nach diesem Prinzip wurde auf einer HELLER H6000 eine Bearbeitungsfolge für ein Hydrauliksteuergehäuse entwickelt. Jede Bearbeitungsstufe kann mit einem eingewechselten Düsenmessdorn separat geprüft werden. Abhängig vom Messergebnis korrigiert die µ-matik®-Schnittstelle den Werkzeugdurchmesser automatisch.
Das Messsystem bestimmt Bohrungsdurchmesser mit µm-Genauigkeit und lässt sich über PROFIBUS an die meisten CNC-Maschinensteuerungen von SIEMENS, HEIDENHAIN und FANUC anbinden. So werden automatisierte, mannlose Prozesse bei der hochpräzisen Bohrungsbearbeitung auf Bearbeitungszentren möglich.

Damit Honwerkzeuge mit In-Prozess-Luftmessung in einem Standard-Bearbeitungszentrum eingesetzt werden können, wird an der Spindelnase eine Schnittstelle für die Messluftübertragung nachgerüstet, beispielsweise bei Maschinen von DMG Mori, HELLER, MAG oder GROB. So lassen sich Bohrungen mit besonders engen Durchmessertoleranzen fertigen.
Der Messrechner des DPMS 3.0 steuert die Honbearbeitung und kommuniziert mit der SPS der Maschine. Die automatische Zylinderformkorrektur gewährleistet eine sehr gute Zylinderform ohne Konizität.
Weitere Informationen zur Hontechnik auf Bearbeitungszentren.
Der DIAHON #-Honzyklus erzeugt auf HELLER-Bearbeitungszentren über die gesamte Bohrung einen konstanten Kreuzschliff mit definiertem Honwinkel. Dadurch lassen sich die tribologischen Eigenschaften der Oberfläche gezielt verbessern, beispielsweise das Ölhaltevolumen von Plateauoberflächen und das Reibverhalten. Langsamere Beschleunigungen an den Hubumkehrpunkten verbessern zusätzlich die Honbearbeitung.
Weitere Informationen zur Hontechnik auf Bearbeitungszentren.
Die coolEX® float-Technologie ermöglicht hydraulisch gesteuertes Honen auf Bearbeitungs- und Dreh-Fräszentren. Sie gleicht Achsversatz und Winkelfehler aus, ohne dass die Maschine technisch verändert werden muss. Die reguläre Honkinematik erzeugt den gewünschten Kreuzschliff mit definiertem Honwinkel.
Mehr dazu unter coolEX® float-Werkzeugsystem.
Die µ-matik®-Schnittstelle ermöglicht bei FDhone®- und coolEXact®-Werkzeugen eine automatisierte, hochpräzise Verschleißkompensation über die Maschinenspindel. Dazu fährt das Werkzeug die im Arbeitsraum montierte µ-matik®-Einheit an. Eine präzise Drehbewegung der Spindel stellt anschließend den Werkzeugdurchmesser nach.
In Verbindung mit einer Messung in der Maschine ermöglicht dies mannlose Bearbeitungsprozesse und verkürzt die Einrichtzeiten.