Bei dieser Anwendung wird eine funktionskritische Innenbohrung in einem hochfesten, korrosionsbeständigen Edelstahl direkt auf einem CNC-Bearbeitungszentrum fertigbearbeitet. Der Nenndurchmesser beträgt Ø67,75 mm H8.
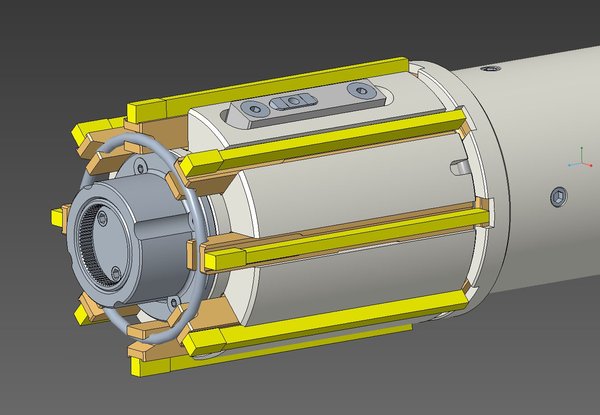
Zum Präzisionshonen kommt ein DIAHON coolEXact Mehrleisten-Honwerkzeug mit integrierter EXact-Maßkompensation und µ-matik-Schnittstelle zum Einsatz. Ziel des Honprozesses ist eine reproduzierbare Funktionsoberfläche mit Ra < 0,4 µm und Rt ≤ 4 µm, ohne das Bauteil auf eine separate Honmaschine umzuspannen.
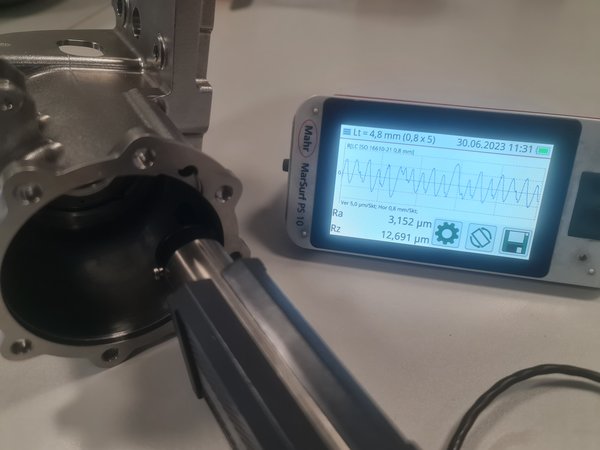
Ausgangszustand: Die dokumentierte Vorbearbeitung zeigte lokal eine deutlich gröbere Oberfläche als für die Funktion zulässig. Einzelne Messungen lagen bei Ra = 3,152–3,592 µm und Rz = 12,691–14,852 µm.
Zweistufiger Honprozess: Aufgrund der Ausgangsrauheit wurde das Honen zweistufig ausgelegt. Die Honstufen reduzieren die Rauheit kontrolliert und führen die Bohrung gleichzeitig in Richtung des geforderten Fertigmaßes.
Honen mit coolEXact: Das DIAHON coolEXact Mehrleisten-Honwerkzeug übernimmt den definierten Materialabtrag und die reproduzierbare Maßkorrektur direkt im Bearbeitungszentrum.
µ-matik-Maßkompensation: Über die µ-matik-Schnittstelle lässt sich die Werkzeugzustellung definiert korrigieren. Dadurch können Werkzeugverschleiß kompensiert und das Fertigmaß über die Serie stabilisiert werden.
Kühlschmierstoffversorgung: Für einen stabilen Honprozess ist eine gleichmäßige KSS-Versorgung wesentlich. Für diese Anwendung ist ein Druckbereich von ca. 10–25 bar vorgesehen.
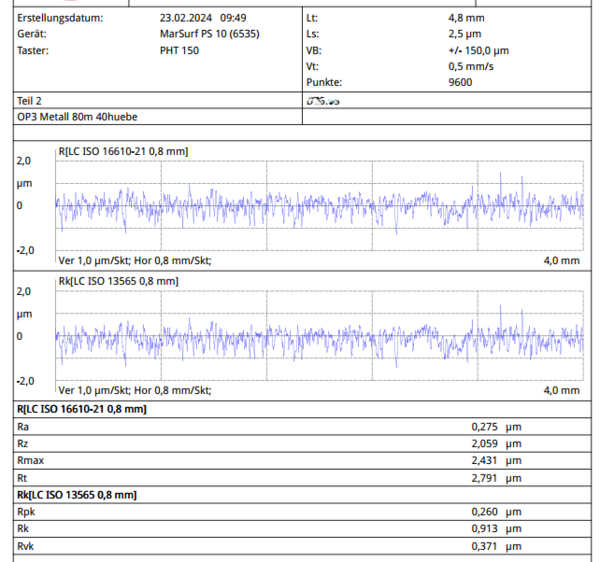
Ein ausgewählter, dokumentierter Messzustand nach dem Präzisionshonen zeigt:
In der Serienbewertung wurden zusätzlich Werte um Ra = 0,32 µm und Rt = 3,45–3,9 µm dokumentiert. Damit werden die funktionalen Zielwerte Ra < 0,4 µm und Rt ≤ 4 µm erreicht.
Kann eine H8-Bohrung direkt auf einem Bearbeitungszentrum gehont werden?
Ja. Mit einem entsprechend ausgelegten DIAHON coolEXact Werkzeug lassen sich Maß- und Oberflächenkorrekturen direkt auf einem CNC-Bearbeitungszentrum durchführen.
Warum wurde der Honprozess zweistufig ausgelegt?
Die vergleichsweise grobe und lokal schwankende Ausgangsoberfläche erforderte zunächst einen kontrollierten Abtrag. Die zweite Honstufe stabilisiert die funktionale Endoberfläche und das Fertigmaß.
Wie wird Werkzeugverschleiß kompensiert?
Die EXact-Maßkompensation erlaubt eine definierte Zustellung. Über die µ-matik-Schnittstelle kann diese Korrektur reproduzierbar in den Fertigungsprozess integriert werden.
Welche Oberflächenqualität wurde erreicht?
Eine ausgewählte Messung nach dem Honen ergab Ra = 0,275 µm, Rz = 2,059 µm und Rt = 2,791 µm. In der Serienbewertung lagen die Ra-Werte bei etwa 0,32 µm.
Welche Rolle spielt die Kühlschmierstoffversorgung?
Eine gleichmäßige KSS-Versorgung ist für die stabile Funktion des coolEXact Werkzeugs und einen reproduzierbaren Honprozess wesentlich.
Mit DIAHON coolEXact konnte das Präzisionshonen der Ø67,75-mm-H8-Bohrung direkt auf einem CNC-Bearbeitungszentrum umgesetzt werden. Der zweistufige Honprozess kombiniert kontrollierten Materialabtrag, reproduzierbare Maßkompensation und eine definierte Funktionsoberfläche. Ein ausgewählter Messzustand erreichte Ra = 0,275 µm und Rt = 2,791 µm; auch die dokumentierten Serienwerte erfüllen die Zielvorgaben.