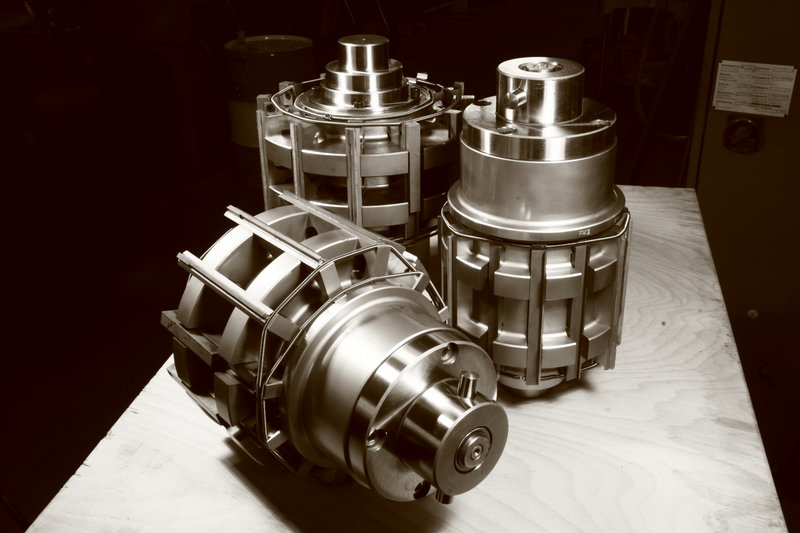


DIAHON entwickelt und fertigt präzise Honwerkzeuge für Honmaschinen, Bearbeitungszentren sowie Dreh- und Fräszentren. Jedes Werkzeug wird auf die Bohrungsgeometrie, den Werkstoff, das Bearbeitungsaufmaß und die geforderte Oberflächenqualität abgestimmt. So entsteht eine anwendungsspezifische Lösung für eine reproduzierbare und wirtschaftliche Honbearbeitung.
Das Lieferprogramm umfasst Honwerkzeuge für Maschinensysteme unter anderem von GEHRING, NAGEL, KADIA, SUNNEN, Delapena, Nissin, Fuji und Bates. Je nach Anwendung kommen Einleisten-, Mehrleisten-, Schalen-, Festdorn- oder speziell entwickelte Sonder-Honwerkzeuge zum Einsatz.
Typische Ausführungen und Einsatzbereiche:
Dank des modularen Werkzeugaufbaus lassen sich viele Anschlüsse austauschen. Die Anwendungstechniker von DIAHON wählen Werkzeugprinzip und Honleisten passend zu Bauteil und Prozess. Berücksichtigt werden unter anderem Werkstoff, Beschichtung, Aufmaß, Bohrungsform und gewünschte Oberfläche.
Bearbeitet werden unter anderem Aluminium, Automaten-, Werkzeug- und Vergütungsstähle, verschiedene Graugussarten sowie thermische Spritzschichten wie APS, LDS, CBC, RSW und PTWA/FeC. Zum Anwendungsspektrum gehören außerdem CFC, Grafit, Alusil, DISPAL, Titan-Aluminium-Legierungen, NiKaSil- und Hartchrombeschichtungen.
Sie möchten das passende Honwerkzeug für Ihre Bohrung auswählen oder einen bestehenden Honprozess optimieren? Senden Sie Ihre Anfrage bitte an werkzeug[at]diahon.de.
Einleisten-Honwerkzeuge sind hochgenaue und sehr stabile Werkzeuge für Bohrungsdurchmesser von 4 mm bis über 70 mm. Die Dreipunktabstützung besteht aus einer expandierenden Arbeitsleiste und zwei Führungsleisten.
Zu Beginn der Honbearbeitung dreht sich das Werkzeug leicht versetzt zur Bohrungsachse. Mit zunehmendem Materialabtrag richtet es sich in der Bohrung aus. Die Honleiste übernimmt den Abtrag, während die Führungsleisten das Werkzeug stabilisieren.
Entweder das Werkzeug oder das Bauteil muss schwimmend gelagert sein. Das Verfahren ermöglicht eine besonders wirksame Korrektur von Geradheit, Rundheit und Zylinderform und eignet sich deshalb für anspruchsvolle Präzisionsbohrungen.
Mehrleisten-Honwerkzeuge sind hochgenaue und robuste Werkzeuge für Bohrungsdurchmesser von 4 mm bis über 1.000 mm. Mehrere Honleistenträger sind gleichmäßig über den Werkzeugumfang verteilt. Ein interner Konus drückt sie kontrolliert an die Bohrungswand und erzeugt den gewünschten Materialabtrag.
Im Vergleich zu Einleisten-Honwerkzeugen ermöglichen DIAHON-Mehrleisten-Honwerkzeuge einen höheren Abtrag und eine besonders effiziente Erzeugung der geforderten Oberfläche. Die gleichmäßige Kraftverteilung unterstützt eine stabile Bearbeitung über den gesamten Bohrungsumfang.
Die Werkzeuge können einstufig oder doppelt aufweitend ausgeführt werden, beispielsweise für Prozesse mit Vor- und Fertighonung oder für die Plateauhonung.
Schalen-Honwerkzeuge eignen sich besonders für Bohrungen mit größeren Unterbrechungen, beispielsweise Keilnuten, sowie für die Nachbearbeitung drallbehafteter Rohre. Je nach Bauteilgeometrie werden DIAHON-Schalen-Honwerkzeuge mit zwei, drei oder vier Schalensegmenten ausgeführt.
Durch die große, an die Bohrung angepasste Kontaktfläche lassen sich auch anspruchsvolle Konturen stabil bearbeiten. Typische Anwendungen sind Zweitaktzylinder, Getriebegehäuse und Bauteile mit unterschiedlichen Werkstoffkombinationen.
Festdorn-Honwerkzeuge sind hochgenaue und sehr stabile Werkzeuge für Bohrungsdurchmesser von 6 mm bis über 100 mm. Der Werkzeugdurchmesser ist fest eingestellt. Die Bohrung wird beim Reibhonen mit einem einmaligen Ein- und Ausfahren bearbeitet.
Je nach Werkzeugausführung und Oberflächenanforderung sind unterschiedliche Honaufmaße möglich. Festdorn-Honwerkzeuge korrigieren Rundheit und Bohrungsdurchmesser besonders wirkungsvoll und eignen sich auch für stark unterbrochene Bohrungen, beispielsweise in Steuer- und Ventilblöcken.
Die Werkzeuge werden für Fräs-, Dreh- und allgemeine Bearbeitungszentren ausgelegt und an den jeweiligen Anwendungsfall angepasst:
Sonder-Honwerkzeuge werden für Bearbeitungsaufgaben entwickelt, die sich mit den üblichen Werkzeugkategorien nicht wirtschaftlich oder prozesssicher lösen lassen. Konstruktion, Honleistenanordnung und Maschinenanschluss werden auf Bauteil, Bohrung und Prozess abgestimmt.
Dazu gehören beispielsweise Koaxial-Honwerkzeuge für zwei unterschiedliche Bohrungsdurchmesser, Schwenkleisten-Honwerkzeuge für das Freihonen in Sacklöchern sowie Tandem-Honwerkzeuge für besondere Bauteile wie Radgabeln. Auch Schalen-Honwerkzeuge und weitere kundenspezifische Bauformen können als Sonderlösung ausgeführt werden.