

DIAHON übernimmt präzise Lohnbearbeitung und Lohnhonen für Prototypen, Einzelteile und Kleinserien. Je nach Aufgabenstellung führen wir einen einzelnen Bearbeitungsschritt aus oder übernehmen die komplette Fertigung vom Rohteil bis zur fertig gehonten Präzisionsbohrung. Die Bearbeitung wird auf Werkstoff, Bohrungsgeometrie, Aufmaß, Toleranz und geforderte Oberflächenkennwerte abgestimmt.
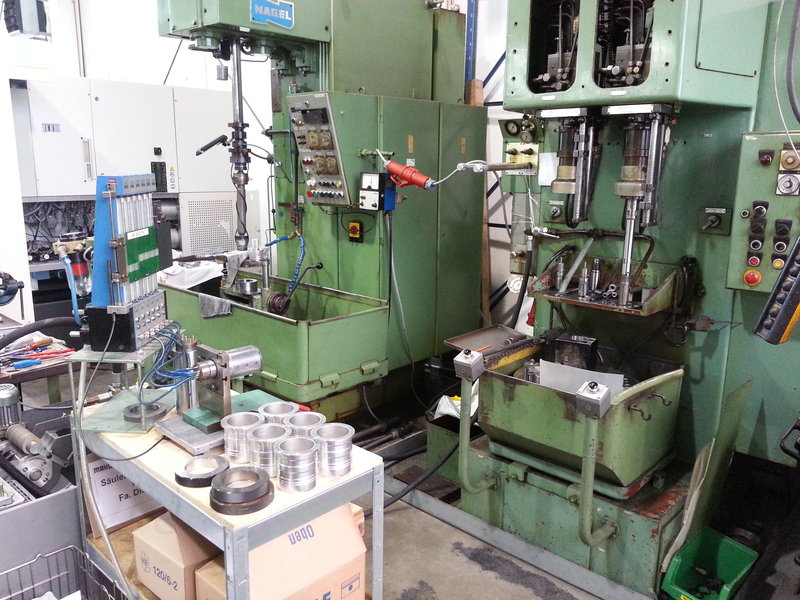
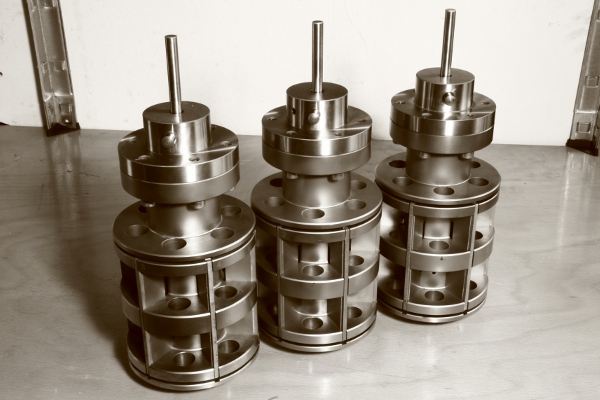
Das Leistungsspektrum umfasst klassische Honverfahren und CNC-Honen auf Bearbeitungszentren. Mit Festdorn-, Xstep- und coolEX-Honwerkzeugen können Vorbearbeitung, Honen und Messen in einen abgestimmten Fertigungsablauf integriert werden. Für geeignete Anwendungen steht auch In-Prozess-Luftmessung zur Verfügung.
Die Konstruktionsabteilung verarbeitet gängige CAD- und Austauschformate wie DXF, DWG, DWF, IGES, STEP und PDF. Auf dieser Grundlage werden Bearbeitungsfolge, Werkzeuge, Spannkonzept und Prüfstrategie festgelegt. Durch die Kombination mehrerer Verfahren bei einem Partner lassen sich Schnittstellen, Transporte und zusätzliche Aufspannungen reduzieren.
Für eine belastbare Anfrage benötigen wir nach Möglichkeit Bauteilzeichnung, Stückzahl, Werkstoff, Ausgangszustand, Bearbeitungsaufmaß, Maß- und Formtoleranzen sowie die gewünschten Oberflächenkennwerte. Anfragen richten Sie bitte an lohnbearbeitung[at]diahon.de.
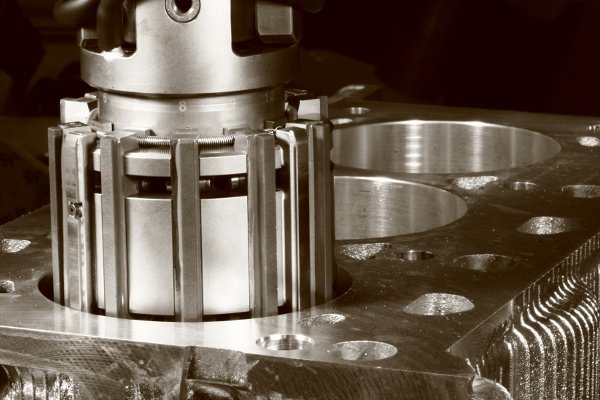
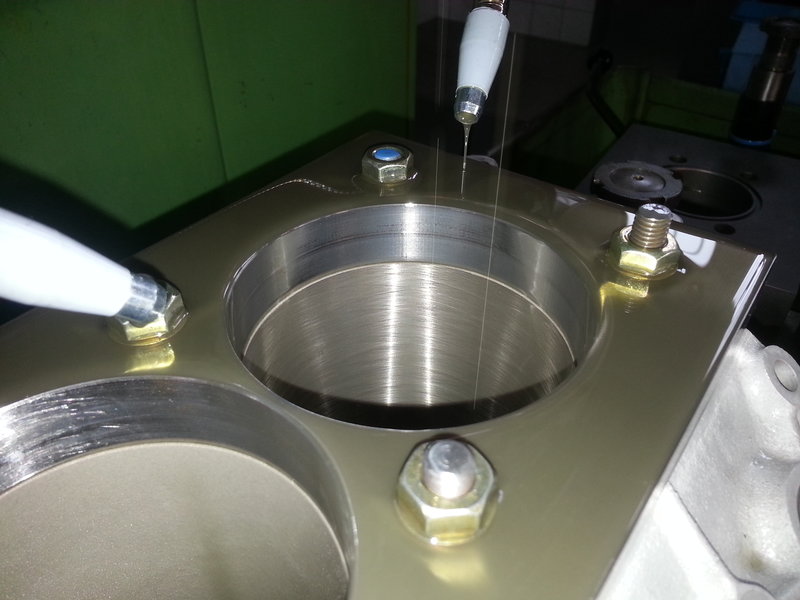
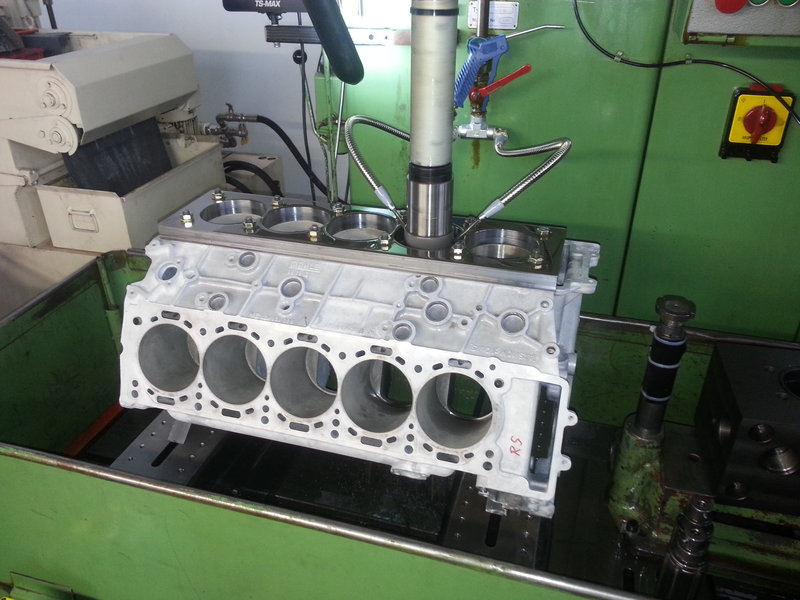
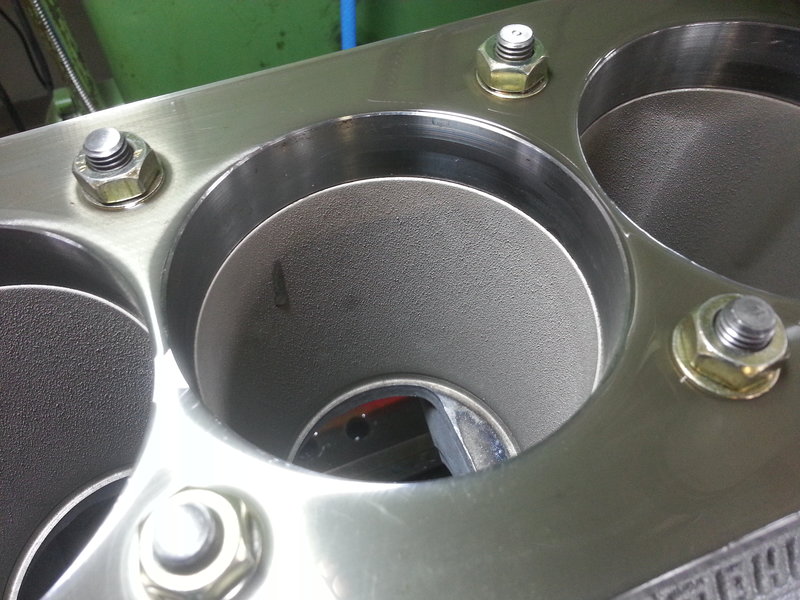
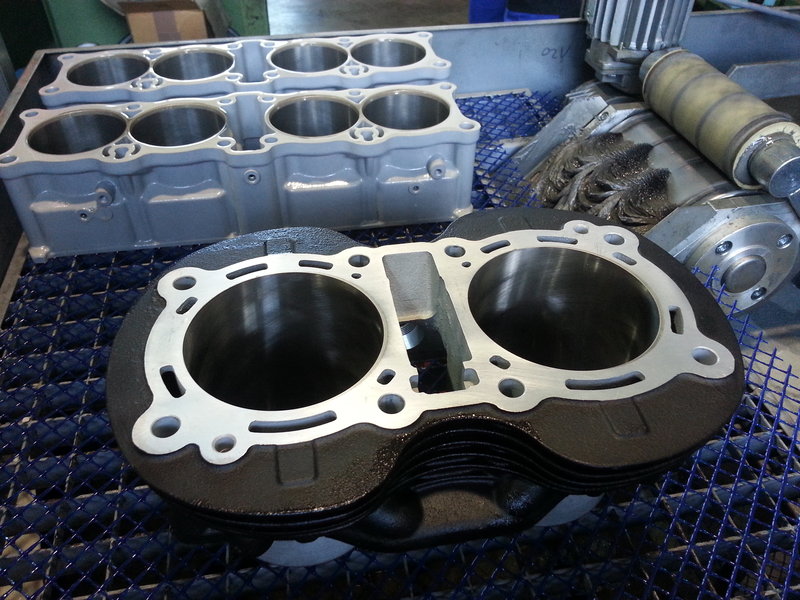
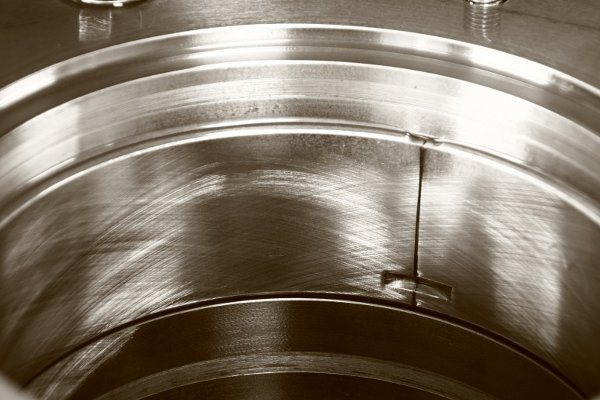
Bei diesem Projekt werden die neu mit NiKaSil beschichteten Zylinderlaufbahnen eines Porsche Carrera GT 10-Zylinder-Motorblocks gehont. Der Bearbeitungsdurchmesser beträgt 100 mm gegenüber 98 mm in der Serie; das Honaufmaß kann bis zu 700 µm betragen.
Die dreistufige Honbearbeitung erzeugt einen Honwinkel von 35 ± 5° und eine Oberflächenrauheit Ra von 0,10 bis 0,30 µm. Das Beispiel zeigt die Bearbeitung hoher Aufmaße und anspruchsvoller Beschichtungen im Rahmen einer spezialisierten Instandsetzung.
Die beschichteten Laufbahnen der Viertaktzylinder werden in drei Honstufen auf einen Durchmesser von 79 mm bearbeitet. Das zu entfernende Honaufmaß beträgt bis zu 130 µm.
Durch die abgestimmte Folge der Honoperationen entstehen ein Honwinkel von 45 ± 5° und eine Oberflächenrauheit Ra von 0,10 bis 0,30 µm. Honleisten und Prozessparameter werden auf die NiKaSil-Beschichtung und die geforderte Endoberfläche abgestimmt.
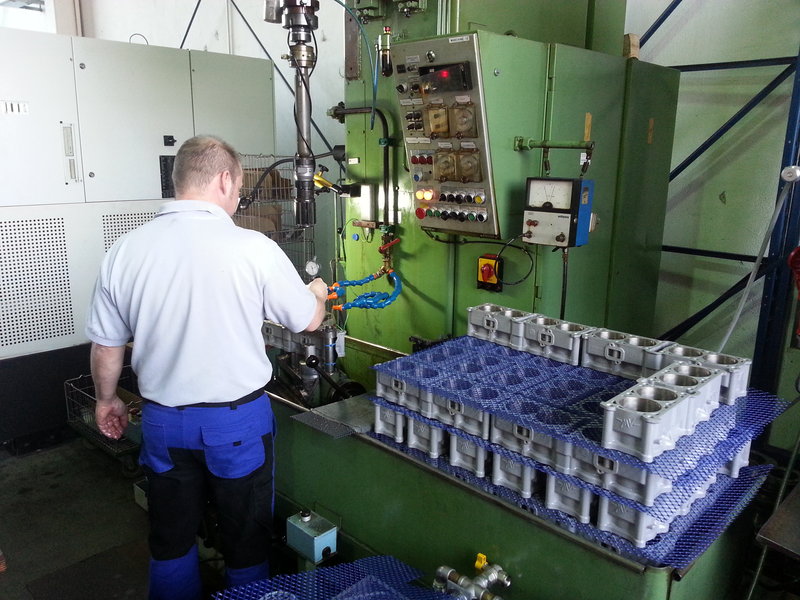
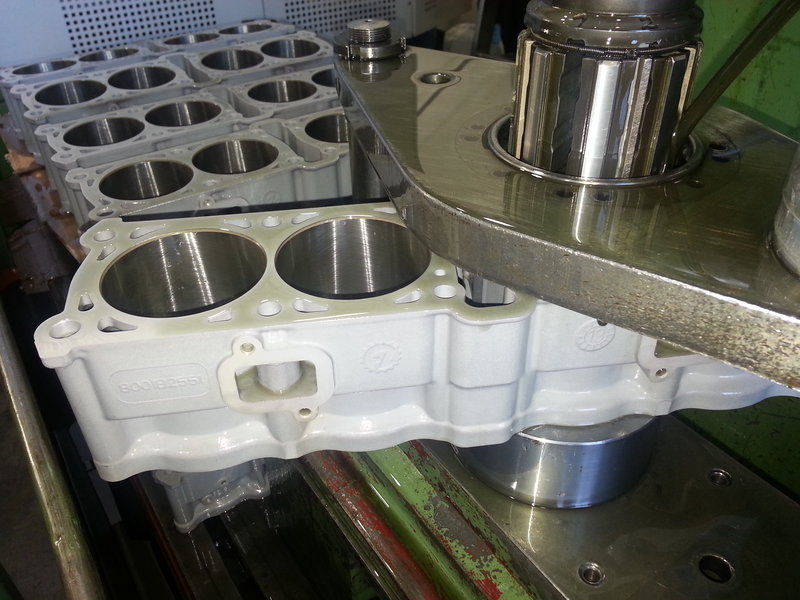
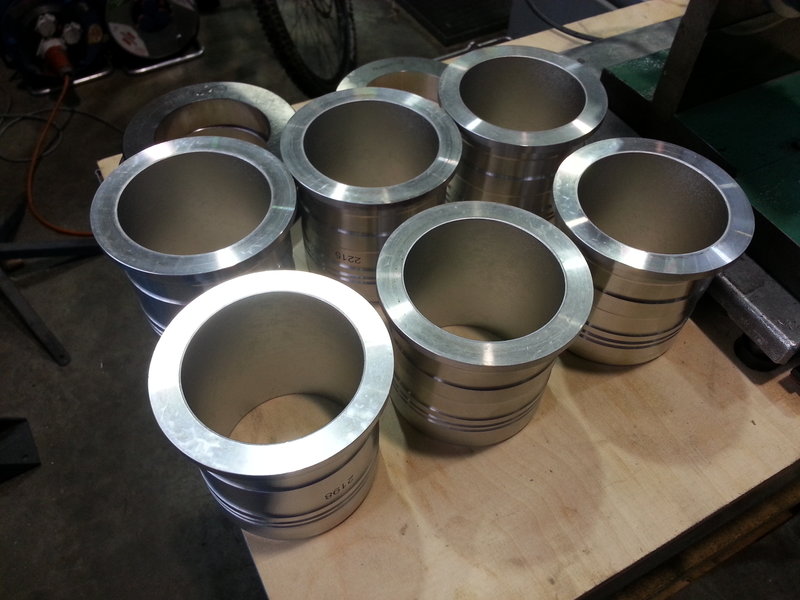
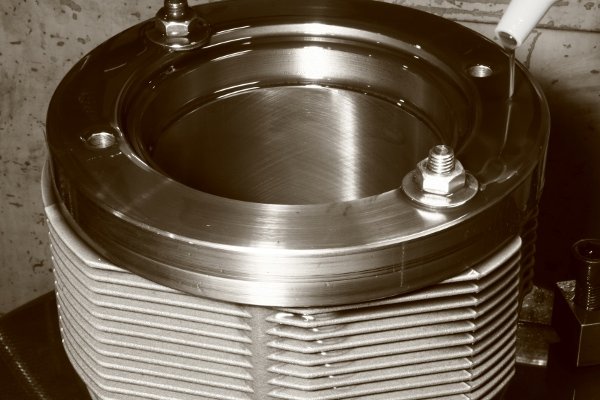
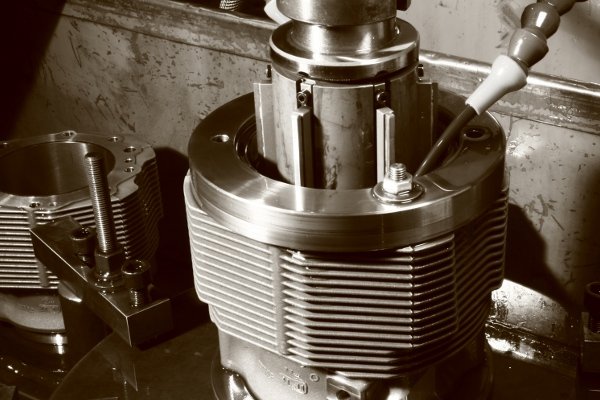
Bei den Rippenzylindern wird eine in Aluminium eingegossene Grauguss-Laufbuchse mit 125 mm Durchmesser bearbeitet. Die dreistufige Plateau-Honbearbeitung erfolgt mit Diamant-Honleisten.
Erreicht werden Ra 0,50–0,70 µm, Rpk 0,20–0,37 µm, Rk 0,67–1,00 µm und Rvk 2,10–2,80 µm. Die Materialanteile liegen bei Mr1 5,90–8,10 % und Mr2 71,0–79,0 %. Damit wird eine definierte Plateauoberfläche mit tragenden Spitzen und Schmierstoffspeichervolumen erzeugt.
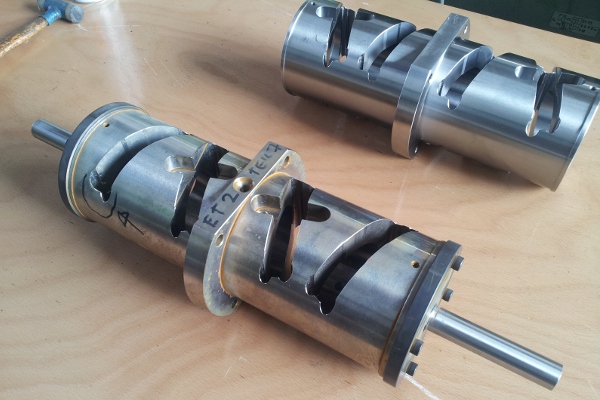
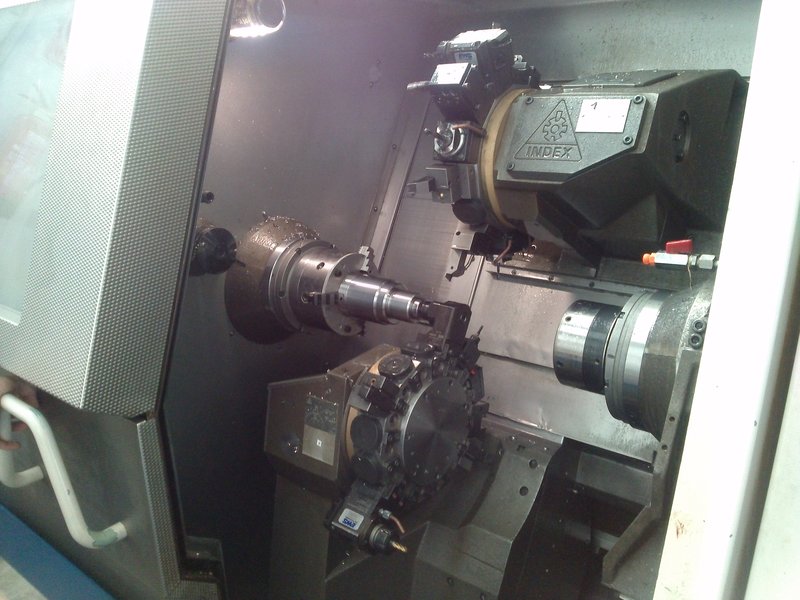
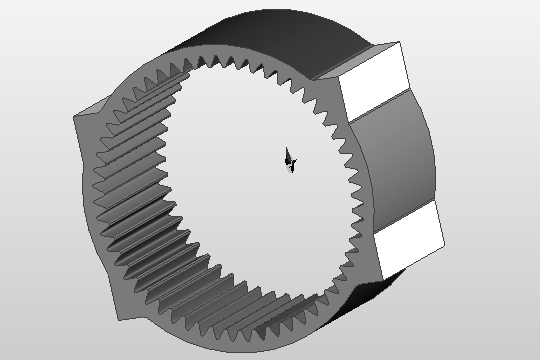
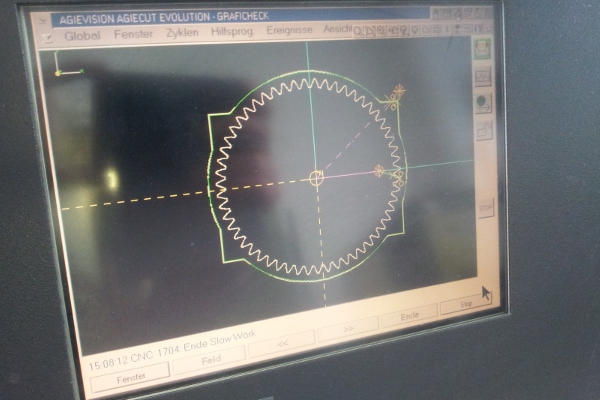
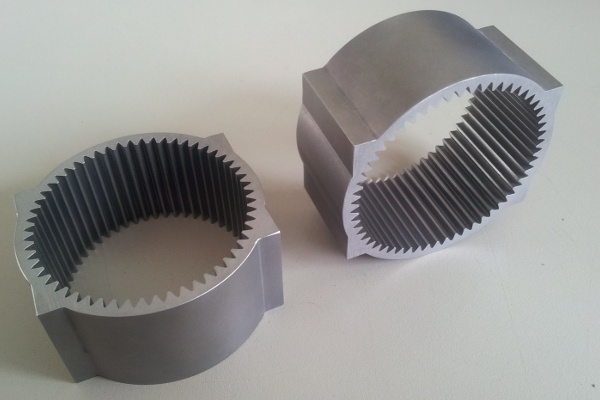
Das Hohlrad wird als Prototyp beziehungsweise in einer Kleinserie von einem bis zehn Stück gefertigt. Nach Eingang der CAD/CAM-Daten ist abhängig von Material und Ausführung ein Durchlauf innerhalb von zwei bis drei Tagen möglich.
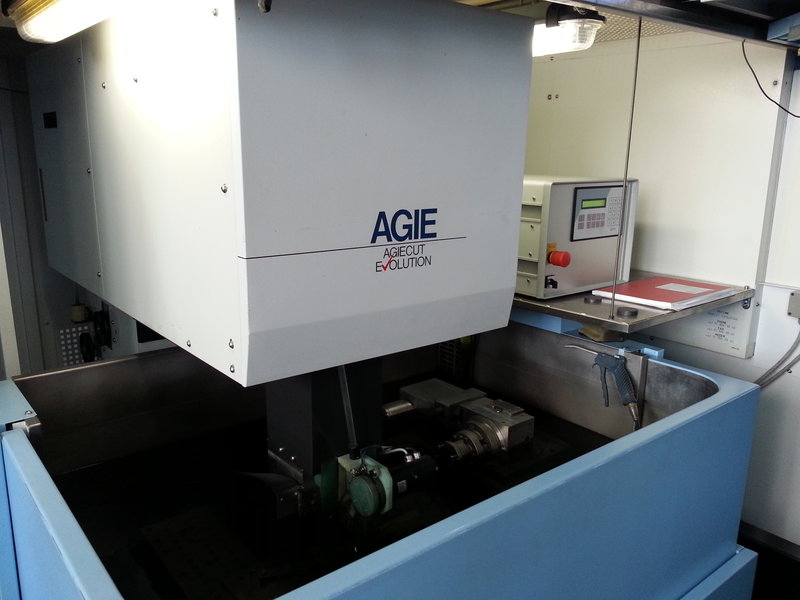
Das Beispiel verbindet digitale Arbeitsvorbereitung mit CNC-Bearbeitung und Drahterodieren. Es eignet sich für Entwicklungsbauteile, Versuche und kurzfristig benötigte Ersatzteile, bei denen eine reproduzierbare Geometrie und kurze Reaktionszeit entscheidend sind.
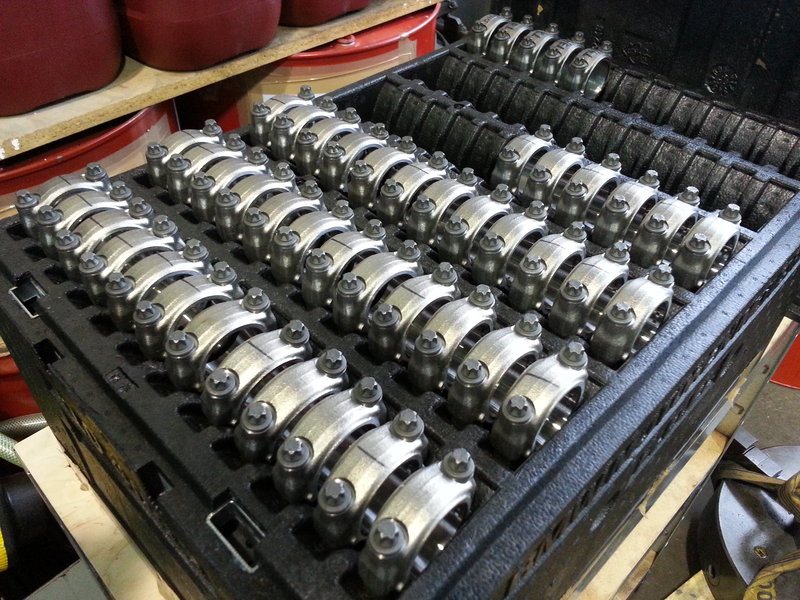
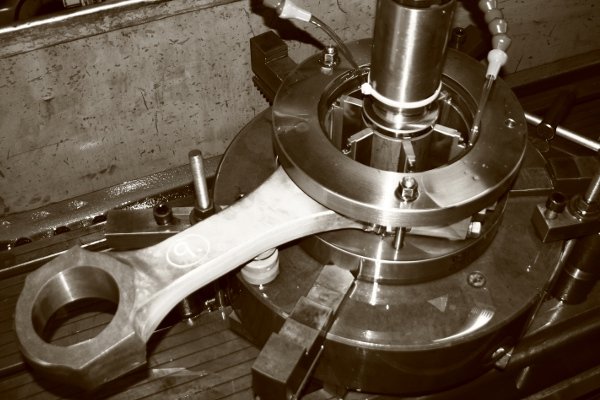
DIAHON übernimmt das Lohnhonen des großen Pleuelauges, beispielsweise während der Übergangsphase eines Kunden zur Honbearbeitung auf dem Bearbeitungszentrum. So kann die Versorgung mit funktionsfähigen Bauteilen während Inbetriebnahme, Prozessentwicklung oder Kapazitätsanpassung abgesichert werden.
Vorrichtung, Honwerkzeug und Bearbeitungsparameter werden auf Pleuelgeometrie, Werkstoff, Aufmaß und die geforderten Maß-, Form- und Oberflächentoleranzen abgestimmt.
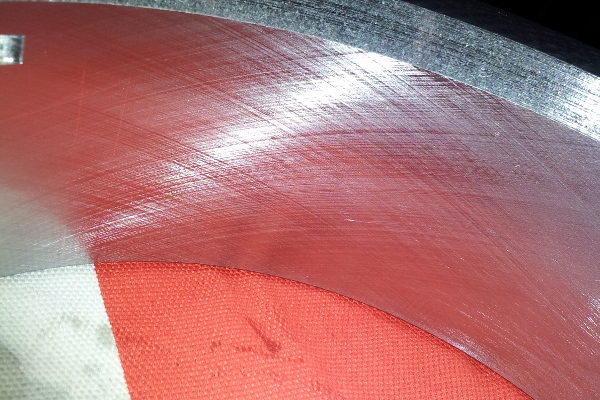
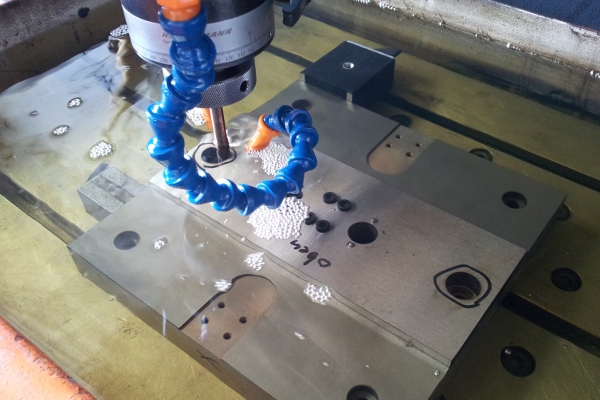
Weitere Projekte umfassen unter anderem CNC-Senkerodieren für den Vorrichtungsbau, Honbearbeitung von Motorblöcken und die Fertigung von Gewindemuttern. Je nach Bedarf übernimmt DIAHON einzelne Arbeitsschritte oder eine abgestimmte Komplettbearbeitung.
Der verfügbare Maschinenpark ermöglicht flexible Lösungen für Prototypen und kleine Stückzahlen. Umfang, Prüfmerkmale und Dokumentation werden vor Projektbeginn gemeinsam anhand der Zeichnung und der technischen Anforderungen festgelegt.