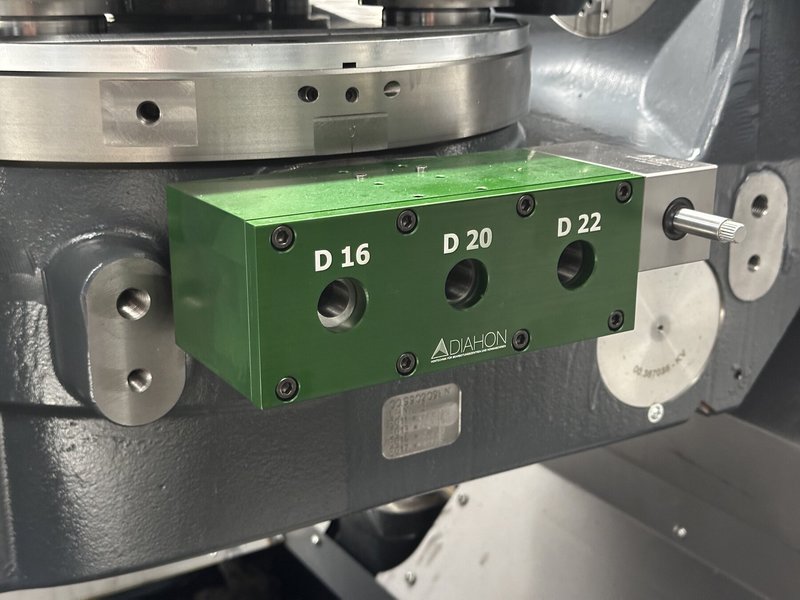
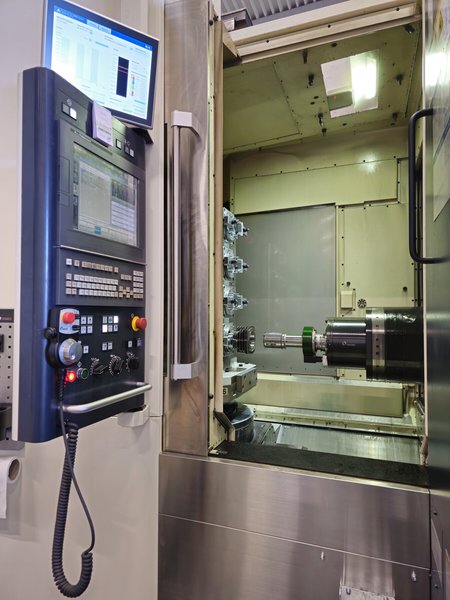
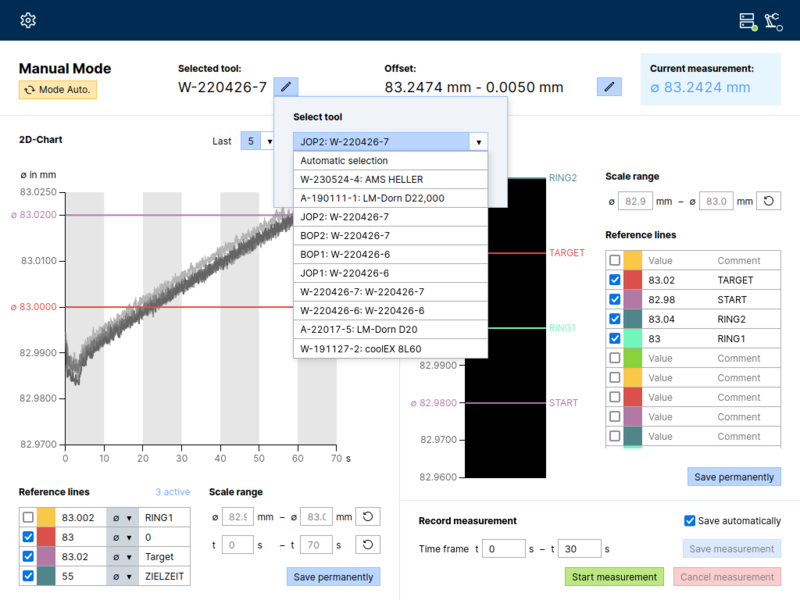
DPMS 3.0 ist das DIAHON Luft-Mess-System für die hochpräzise pneumatische Durchmessermessung. Das System deckt Anwendungen von der manuellen Einzelmessung mit Handmessdorn bis zur vollständig in eine CNC-Maschine integrierten Mess- und Regelaufgabe ab.
Je nach Anwendung kann vor, während oder nach der Bearbeitung gemessen werden. Die drei Ausbaustufen Light, Eco und Pro unterscheiden sich vor allem bei Werkzeug- und Kalibrierdatenverwaltung sowie beim Grad der Maschinenintegration.
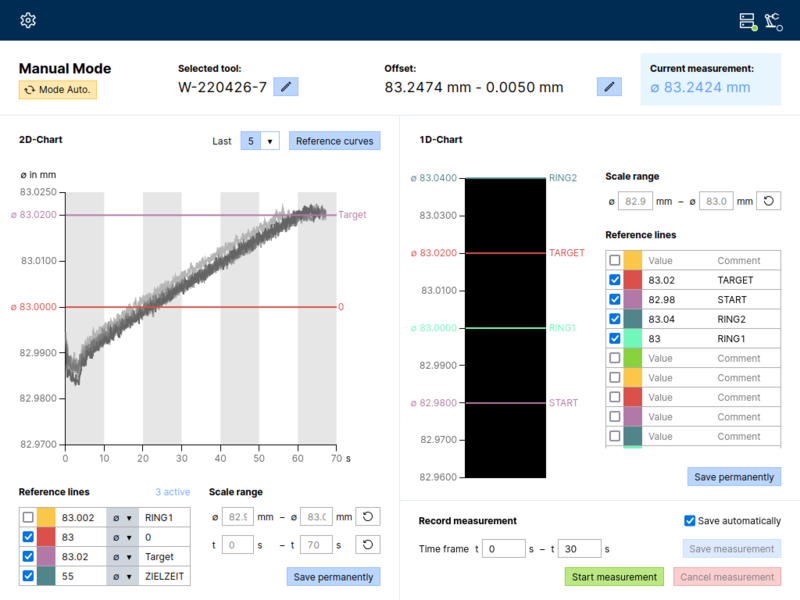
Für handgeführte Messungen stehen bei allen drei Ausbaustufen zwei Messmodi zur Verfügung:
In der Pro-Version kommt zusätzlich der maschinengesteuerte Modus hinzu. Die CNC bzw. PLC gibt dabei Start und Stopp der Messung vor.
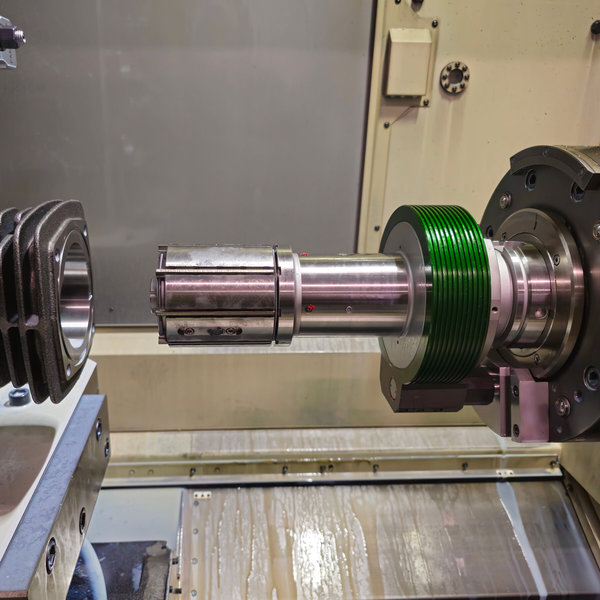
DPMS 3.0 Pro kann unterschiedliche Luftmessdorne (LMD) verwalten und für Messungen direkt in der Bearbeitungsmaschine einsetzen. Damit können Bohrungen beispielsweise vor der Bearbeitung vermessen, nach der Bearbeitung kontrolliert oder - bei entsprechendem Prozess- und Werkzeugkonzept - während der Bearbeitung überwacht werden.
Nach dem maschinenseitigen Messstart übergibt DPMS 3.0 Pro fortlaufend den aktuellen Durchmesserwert an die CNC-Steuerung. Die Maschine kann diesen Messwert unmittelbar für den weiteren Bearbeitungsprozess verwenden. Neben dem Honen sind Anwendungen beispielsweise beim Rollieren, Reiben und Feinspindeln möglich.
So lassen sich Prozessparameter abhängig vom gemessenen Durchmesser anpassen oder Bearbeitungsschritte anhand des Messergebnisses steuern bzw. beenden. In Verbindung mit geeigneten nachstellbaren DIAHON-Werkzeugen kann ein geschlossener Regelkreis zur Durchmesserregelung und Verschleißkompensation realisiert werden.
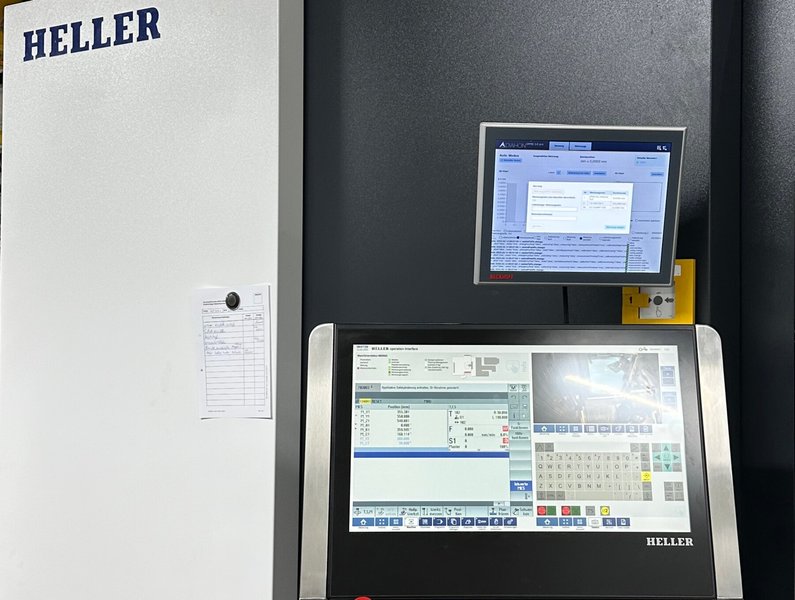
Die Pro-Version bindet DPMS direkt an die Maschinensteuerung an. Je nach Projekt erfolgt die Kommunikation beispielsweise über PROFIBUS oder PROFINET oder CC-Link zur PLC bzw. CNC.
Die Maschine übermittelt DPMS, welches Mess- oder Bearbeitungswerkzeug sich aktuell in der Spindel befindet. Dadurch erkennt DPMS das aktive Werkzeug bzw. den aktiven Luftmessdorn (LMD) automatisch und zieht die dazu gespeicherten Kalibrierdaten heran. Gleichzeitig übernimmt die Maschinensteuerung im automatischen Messmodus die Signale für Messung starten und Messung stoppen.
Durch den Einsatz verschiedener LMD lassen sich unterschiedliche Bohrungsdurchmesser automatisiert prüfen. Die Messung kann dabei als Vormessung, Nachmessung oder - abhängig von der Anwendung - als In-Prozess-Messung in den Maschinenablauf integriert werden.
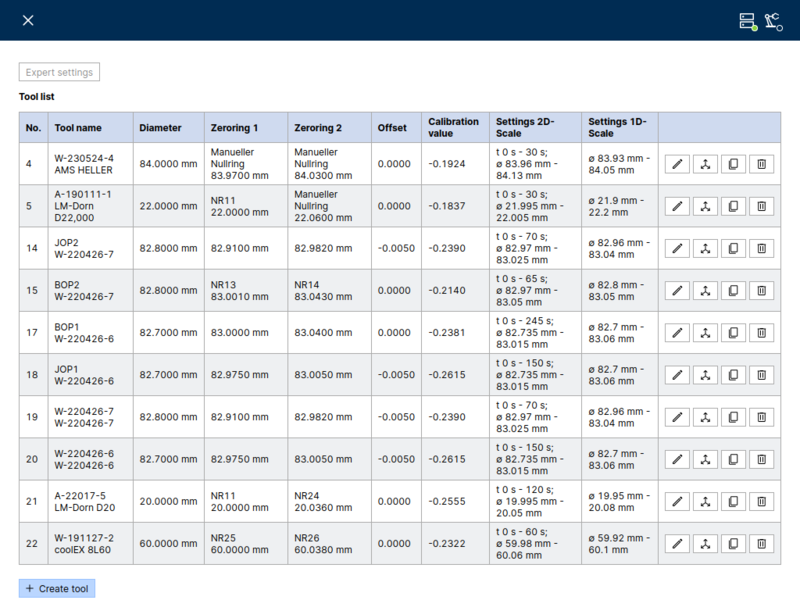
Werkzeugdatenbank und Kalibrierring-Datenbank sind die zentral bestätigten Unterschiede zwischen Light und den Varianten Eco/Pro.
Light besitzt keine Werkzeugdatenbank und keine Kalibrierring-Datenbank. Unterschiedliche Luftmessdorne können dennoch eingesetzt werden; sie werden lediglich nicht über diese Datenbanken verwaltet.
Eco verfügt über Werkzeug- und Kalibrierring-Datenbank. Dadurch können mehrere Luftmessdorne sowie die jeweils zugehörigen Kalibrierdaten effizient verwaltet werden.
Pro verfügt über dieselben Datenbanken und ergänzt sie um die CNC-/Maschinenschnittstelle. Dadurch können Messabläufe und die Verwendung der Messdaten in den automatisierten Maschinenprozess integriert werden.
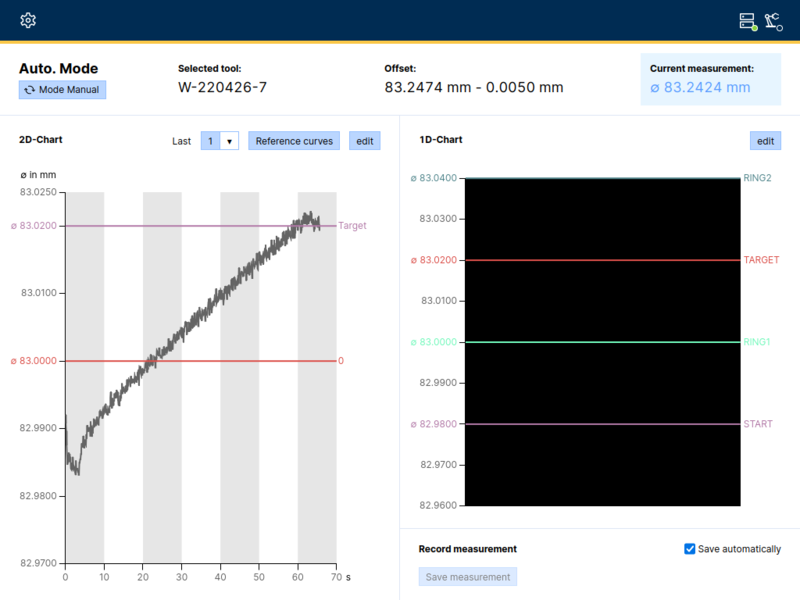
DPMS 3.0 visualisiert aktuelle Messwerte und Messverläufe und macht die Durchmesserentwicklung unmittelbar nachvollziehbar. Je nach Ausbaustufe und Anwendung können Messungen manuell dokumentiert oder innerhalb des automatisierten Maschinenprozesses für die Prozess- und Qualitätsüberwachung genutzt werden.
In der Pro-Version stehen die Durchmesserwerte durch die Maschinenanbindung zusätzlich unmittelbar der CNC zur Verfügung.
DPMS-Installationen sind weltweit in der Serienfertigung auf Maschinen unterschiedlicher Hersteller im Einsatz, unter anderem auf Plattformen von MAKINO, COMAU, HELLER, DMG MORI, GROB und STARRAG HECKERT.
Die konkrete Ausführung wird auf Maschine, Bauteil, Messaufgabe und Automatisierungsgrad abgestimmt. Sprechen Sie mit DIAHON über die passende Integration für Ihren Bohrungsprozess.
| Funktion | Light | Eco | Pro |
|---|---|---|---|
| Auswertung von Handmessdornen | ✓ | ✓ | ✓ |
| Auswertung von boreINspector | ✓ | ✓ | ✓ |
| Werkzeugdatenbank | – | ✓ | ✓ |
| Kalibrierring-Datenbank | – | ✓ | ✓ |
| Datenbankgestützte Verwaltung mehrerer Luftmessdorne (LMD) | – | ✓ | ✓ |
| CNC-/Maschinenschnittstelle | – | – | ✓ |
| CNC-gesteuerte In-Prozess-Messung | – | – | ✓ |
| Automatisierte Pre-/Post-Messung | – | – | ✓ |
| Kompensation von Werkzeugdurchmessern | – | – | ✓ |
DPMS 3.0 Light arbeitet ohne Werkzeugdatenbank und ohne Kalibrierring-Datenbank.
DPMS 3.0 Eco verfügt über eine Werkzeugdatenbank und eine Kalibrierring-Datenbank. Dadurch lassen sich mehrere Luftmessdorne und die zugehörigen Kalibrierdaten effizient verwalten.
DPMS 3.0 Pro verfügt ebenfalls über Werkzeug- und Kalibrierring-Datenbank und ergänzt diese Funktionen um die Schnittstelle zur CNC-/Maschinensteuerung. Damit kann DPMS 3.0 Pro für In-Prozess-Messungen sowie für Pre-/Post-Messungen direkt in der Maschine eingesetzt werden. Die Messwerte können zur Kompensation von Werkzeugdurchmessern und – abhängig vom jeweiligen Maschinen- und Werkzeugkonzept – zur automatisierten Prozessregelung verwendet werden.
DPMS 3.0 Pro kann mit verschiedenen Luftmessdornen (LMD) betrieben werden. Neben dem Honen sind Anwendungen beispielsweise beim Rollieren, Reiben und Feinspindeln möglich.
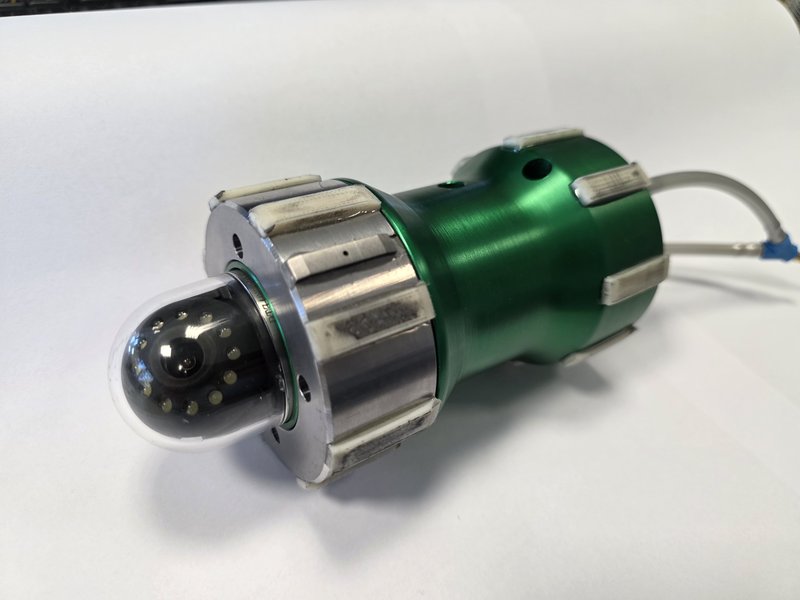
Der boreINspector kombiniert das bewährte hochpräzise DPMS 3.0 Luft-Mess-System mit einer speziellen Bohrungsinspektionskamera. Damit können lange Bohrungen bis unter 15 m Länge über ihre gesamte Tiefe pneumatisch im Durchmesser vermessen und gleichzeitig optisch auf Oberflächenfehler untersucht werden.
Die Lösung entstand aus der Bearbeitung sehr langer Rohre mit DIAHON-Werkzeugen. Bei konventioneller Prüfung waren häufig nur die Endbereiche der Bohrung zugänglich. Fehlerstellen innerhalb der Bohrung – beispielsweise Kratzer, Absätze oder blanke Stellen infolge von Verformungen, Spannbedingungen oder anderen Prozesseinflüssen – konnten dadurch erst später erkannt werden.
Beim boreINspector sitzen Luftmessdorn und Kamerakopf gemeinsam auf einer an den Bohrungsdurchmesser angepassten Gleitsonde. Eine Windeneinheit bewegt die Sonde über ein Schub-/Zugkabel durch die Bohrung. Auffällige Durchmesserschwankungen können zunächst mit dem Luftmesssystem lokalisiert und die betreffende Position anschließend gezielt mit der Kamera beurteilt werden. Die Maßhaltigkeit der Bohrung lässt sich dadurch über die gesamte Tiefe dokumentieren.
Basiseinheit und Windensystem können direkt an der Bearbeitungsmaschine positioniert werden. Das Bauteil muss für die Prüfung nicht abgespannt werden und kann bei Bedarf unmittelbar nachbearbeitet werden. Das System ist bereits erprobt; die Ausführung der Sonde und weitere Details können an kundenspezifische Anforderungen angepasst werden.
Der boreINspector verbindet damit µ-genaue dimensionale Durchmesserprüfung und visuelle Oberflächeninspektion in einem System – direkt an langen Bohrungen.